


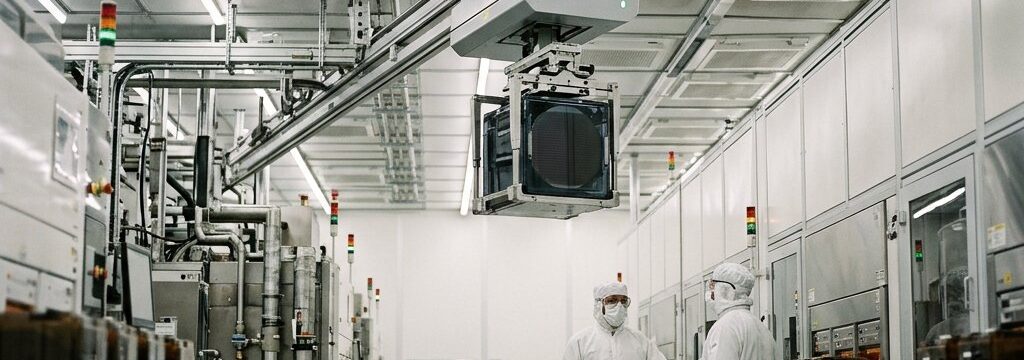
AMHS in der Halbleiterfertigung
Ein AMHS, also ein Automated Material Handling System, übernimmt in der Halbleiterfertigung den automatisierten Transport von Wafern beziehungsweise FOUPs zwischen Anlagen, Stockern und Prozessbereichen. Damit ersetzt es nicht nur manuelle Wege. Die Qualität der Integration beeinflusst direkt den Durchsatz, die Zykluszeit, die Reinheit, die Betriebssicherheit und die spätere Skalierbarkeit einer Fab. Im Mittelpunkt stehen deshalb nicht Marktstatistiken, sondern die praktische Frage: Welche AMHS-Typen passen zu welcher Transportaufgabe, wie werden sie sauber in Reinraum und Fab-Layout eingebunden, welche Kennzahlen zählen wirklich und wo liegen die typischen Retrofit-Hürden?
Inhaltsverzeichnis
- 1Warum der Materialfluss im Reinraum den Fab-Takt bestimmt
- 2Welche AMHS-Systeme sich für welche Transportaufgabe eignen
- 3Wie AMHS Fab-Layout und Reinraumtechnik beeinflusst
- 4In welchen Fab-Typen AMHS besonders relevant ist
- 5Nach welchen Kennzahlen Sie ein AMHS bewerten sollten
- 6Welche Risiken, Kosten und Retrofit-Hürden Sie früh klären sollten
- 7Wie Sie die AMHS-Integration im Reinraumprojekt strukturiert vorbereiten
- Mehr anzeigen...
Wichtigste Punkte
- AMHS prägt Takt, Werkzeugauslastung und WIP – Transport, Stocker und Leitstand müssen früh und konsistent abgestimmt werden.
- Die passende Architektur (OHT, Shuttle, RGV, AGV, Stocker, Fördertechnik) richtet sich nach Distanz, Lastprofil, Layoutdichte und Ausbauplanung.
- Saubere Integration erfordert abgestimmte Decken-/Tragstrukturen, Luft- und Druckführung, ESD‑Schutz, zonenreine Übergaben sowie klare physische und digitale Schnittstellen.
- Bewerten Sie nach Lieferzeit, Schwankungsbreite, Hotspots, WIP‑Einfluss, Verfügbarkeit und Peak‑Leistung; Varianten und Regeln vorab simulieren.
- Brownfield-Retrofit braucht belastbare Phasen- und Recovery‑Konzepte; frühe, integrierte Planung mit einem Cleanroom‑Spezialisten wie CSI reduziert Risiken und TCO.
Warum der Materialfluss im Reinraum den Fab-Takt bestimmt
In modernen Halbleiterfabriken entstehen pro Los sehr viele Transportbewegungen. Mit zunehmender Zahl an Prozessschritten, dichter angeordneten Anlagen und strengeren Anforderungen an Partikelkontrolle – etwa wie Sie die Partikeldeposition bei Waferproduktion senken – stößt manueller Transport schnell an Grenzen. Wege verlängern sich, Übergaben werden ungleichmäßig und jeder zusätzliche Eingriff erhöht das Risiko für Verzögerungen, Fehlzuordnungen oder unnötige Exposition außerhalb optimaler Materialpfade. Je stärker eine Linie automatisiert ist, desto deutlicher wird der Materialfluss selbst zum Taktgeber.
Für AMHS im Halbleiterumfeld bedeutet das: Das System bewegt nicht nur Material von A nach B, sondern steuert indirekt mit, wie konstant Werkzeuge beschickt werden, wie viel Work-in-Progress im System steht und ob priorisierte Lose rechtzeitig an kritischen Prozessschritten eintreffen. Werkzeugauslastung, Zykluszeit und planbare Materialverfügbarkeit hängen eng daran.
In hochautomatisierten oder weitgehend „lights-out“ betriebenen Fabs muss das Zusammenspiel aus Transport, Zwischenlagerung im Stocker und Leitstand besonders stabil sein. Erst wenn diese Ebenen logisch aufeinander abgestimmt sind, lassen sich Engpässe reduzieren, WIP kontrollieren und Produktionsspitzen abfangen, ohne die Reinraumdisziplin oder die Prozessstabilität zu gefährden.
Welche AMHS-Systeme sich für welche Transportaufgabe eignen
Welches System sinnvoll ist, hängt weniger von einem allgemein besten Konzept ab als von Transportdistanz, Lastprofil, Layoutdichte und Erweiterungsstrategie. Die wichtigsten Architekturen unterscheiden sich vor allem in Routenführung, Flexibilität, Platzbedarf und Retrofit-Aufwand.
| System | Typische Transportaufgabe | Geeignet für | Zentrale Abwägungen |
|---|---|---|---|
| Stocker | Pufferung, Zwischenlagerung, Sequenzierung und Übergabe von Lots | Interbay- und Intrabay-Knotenpunkte, Lastentkopplung zwischen Prozessbereichen | Verbessert Verfügbarkeit und Pufferlogik, benötigt aber definierte Übergabepunkte und Fläche bzw. Bauhöhe |
| OHT / Overhead-Monorail | Automatischer Transport über Kopf auf festen Schienenrouten | Vor allem dichte 300-mm-Frontend-Bereiche mit hohem Volumen, Interbay und häufig auch Intrabay | Sehr effizient bei klaren Materialpfaden, dafür hoher Integrationsaufwand in Decke, Trassen und Erweiterungen |
| Overhead-Shuttle | Feinverteilung und Transporte in komplexen Decken- oder Bay-Strukturen | Dicht verdichtete Intrabay-Bereiche mit vielen lokalen Übergaben | Gute lokale Bedienbarkeit, aber anspruchsvoll bei Deckenlayout, Wartung und Schnittstellen |
| RGV | Schienengeführter Transport auf definierten linearen oder ringförmigen Strecken | Planbare Korridor- oder Interbay-Verbindungen mit klaren Fahrbeziehungen | Stabile und gut berechenbare Fahrzeiten, jedoch geringere Flexibilität bei Layoutänderungen |
| AGV | Frei fahrender Transport mit variablen Routen | Flexiblere Randprozesse, Hilfslogistik, weniger dichte Bereiche oder Umgebungen mit häufigen Anpassungen | Hohe Anpassungsfähigkeit, aber Konflikte mit Bodenverkehr, Wegeführung und Reinraumbetrieb möglich |
| Förderband- / Continuous-Flow-Konzepte | Kontinuierliche Materialbewegung auf stark standardisierten Strecken | Repetitive Teilprozesse oder Bereiche mit sehr festen Materialflüssen | Einfach und konstant bei stabilen Abläufen, dafür wenig flexibel bei Produktmix, Prioritäten oder Umbauten |
Wie AMHS Fab-Layout und Reinraumtechnik beeinflusst
Ein AMHS lässt sich nur dann sauber integrieren, wenn Materialfluss und Prozesslogik auf Basis klarer Halbleiter-Reinraum-Designkriterien gemeinsam geplant werden. Fahrwege, Stocker-Positionen, Bay-Schnittstellen und die Ausrichtung der Load-Ports müssen so abgestimmt sein, dass kurze, konfliktarme Transportpfade entstehen. Ein formal möglicher Weg genügt nicht, wenn priorisierte Lose regelmäßig Umwege fahren, Anlagenzugänge blockiert werden oder Übergabepunkte nicht zum tatsächlichen Produktionsablauf passen.
Für die Reinraumplanung hat das direkte Folgen. Decken- und Trassenführung, Tragstruktur, Wartungszugänge und Medienführung müssen mit der Transportinfrastruktur zusammenpassen. Gleichzeitig dürfen Druckunterschiede und Belüftung in Reinräumen nicht unbeabsichtigt durch Schienen, Fahrzeuge, Kapselungen oder Serviceöffnungen beeinträchtigt werden. Hinzu kommen Schwingungen, ESD-Schutz, saubere Oberflächen, zugängliche Inspektionsbereiche und die geschützte Handhabung empfindlicher Waferträger. Die erforderliche Reinraumklassifizierung muss auch unter realen Betriebs- und Wartungsbedingungen eingehalten werden. Wie eine sichere Ladungsableitung gelingt, zeigt die ESD-Beherrschung in Reinräumen.
In größeren oder verteilten Fabs werden die Schnittstellen noch anspruchsvoller. Dann sind Übergaben zwischen Bereichen, Geschossen oder Gebäuden sowie die Abgrenzung zu Lager- und Prozesszonen klar zu definieren. Ebenso wichtig ist die frühe Abstimmung digitaler und sicherheitstechnischer Schnittstellen, etwa bei Kommunikationsprotokollen, Sicherheitslogik, Freigaben, Zustandsmeldungen und Betriebsstrategien. Physische und digitale Integration dürfen nicht getrennt betrachtet werden. Für definierte, zonenreine Materialübergaben unterstützen Lösungen wie die Verwendung von Passbox und Materialschleuse im Reinraum die klare Trennung zwischen Bereichen.
In welchen Fab-Typen AMHS besonders relevant ist
Wie stark ein AMHS benötigt wird, hängt vor allem von Waferformat, Transportintensität, Automatisierungsgrad und Layoutdichte ab. Zwischen 200-mm-, 300-mm- und perspektivischen 450-mm-Umgebungen sowie zwischen Frontend und Backend bestehen deutliche Unterschiede.
| Fab-Umgebung | AMHS-Relevanz | Typische Anforderungen und Besonderheiten |
|---|---|---|
| 200-mm-Frontend | Mittel bis hoch, je nach Ausbaustand | Häufig Mischformen aus manueller Handhabung und Teilautomatisierung. Retrofit-Fähigkeit, flexible Ausbauphasen und die Einbindung bestehender Anlagenlandschaften spielen oft eine größere Rolle als maximale Verdichtung. |
| 300-mm-Frontend in Foundry- und Logic-Fabs | Sehr hoch | Meist die transportintensivste und integrationskritischste Umgebung. Hohe Loszahlen, dichte Bay-Strukturen, FOUP-basierte Übergaben und strenge Anforderungen an Verfügbarkeit, geringe Schwankung und stabile Tool-Beschickung machen das AMHS zu einem Kernbestandteil der Produktion. |
| 300-mm-Speicherfertigung | Sehr hoch | Ebenfalls stark automatisiert, häufig mit sehr hohen Volumina und repetitiven Materialflüssen. Entscheidend sind robuste Dispatching-Regeln, Pufferstrategien und die Fähigkeit, Lastspitzen ohne Stauzonen oder Unterversorgung einzelner Prozessinseln abzufangen. |
| Specialty- und Power-Fabs | Mittel bis hoch | Der Produktmix und die Prozessvielfalt können höher sein als in stark standardisierten Volumenlinien. Dadurch sind flexible Ausbauschritte, hybride Transportkonzepte und spätere Layoutänderungen oft wichtiger als eine maximal durchautomatisierte Erstlösung. |
| Backend für Assembly, Test und Packaging | Selektiv bis mittel | Die Transportaufgaben unterscheiden sich häufig deutlich vom klassischen Frontend. Materialträger, Linienlogik und Reinraumanforderungen variieren stärker. Flexible Boden- oder Schienenkonzepte können hier je nach Prozessumgebung sinnvoller sein als ein rein frontendtypisches Overhead-System. |
| Perspektivische 450-mm-Umgebungen | Konzeptionell sehr hoch | Mit größeren Formaten steigt der Druck zu noch höherer Automatisierung und präziserer Schnittstellenplanung. Solche Szenarien erfordern früh Reserven in Layout, Tragstruktur, Transportwegen und Betriebsstrategie, auch wenn sie nicht dem Standard heutiger Fabriklandschaften entsprechen. |
Nach welchen Kennzahlen Sie ein AMHS bewerten sollten
Die Leistungsfähigkeit eines AMHS zeigt sich nicht allein an der eingesetzten Technologie. Entscheidend ist, wie stabil das System unter realer Last arbeitet und wie stark es die Produktionsziele tatsächlich unterstützt.
- Mittlere Lieferzeit: Relevant ist die Zeit vom Transportauftrag bis zur Ankunft am Ziel. Dieser Wert zeigt, wie schnell Material grundsätzlich verfügbar wird. Für die Produktionspraxis reicht der Durchschnitt jedoch nicht aus, weil einzelne Ausreißer bereits zu Tool-Wartezeiten oder Prioritätskonflikten führen können.
- Reine Transportzeit: Sie beschreibt die Fahr- oder Bewegungszeit zwischen Start und Ziel. Damit lässt sich erkennen, ob ein Problem eher in der physischen Strecke, in Wartezonen oder in der Steuerlogik liegt. Kurze Transportwege nützen wenig, wenn die Übergabe davor oder danach stockt.
- Schwankungsbreite und Vorhersagbarkeit: Für eine stabile Fab ist nicht nur wichtig, wie schnell ein Los im Mittel ankommt, sondern wie stark die Lieferzeiten streuen. Große Schwankungen erschweren Dispatching, führen zu ungleichmäßiger Werkzeugauslastung und machen die Linie trotz guter Mittelwerte instabil.
- Warteschlangen und Staupunkte: Hotspots an Stockern, Bay-Einfahrten oder Übergabepunkten zeigen, wo das System seine Kapazitätsgrenze erreicht. Solche Engpässe sind oft wichtiger als die nominelle Anzahl an Fahrzeugen, weil sie die Transportkette lokal blockieren und Folgeeffekte im gesamten Layout auslösen.
- WIP-Einfluss: Ein gutes AMHS reduziert nicht automatisch Work-in-Progress. Entscheidend ist, ob die Transport- und Pufferlogik Material kontrolliert bereitstellt oder zusätzliche Zwischenbestände erzeugt. Zu viel WIP bindet Kapital, verlängert Zykluszeiten und verdeckt operative Instabilitäten im Prozess.
- Einfluss auf Werkzeugauslastung: Kennzahlen sollten sichtbar machen, ob Anlagen wegen Materialmangel warten oder durch verspätete Abtransporte blockiert werden. Starvation und Blocking sind in der Praxis oft aussagekräftiger als eine abstrakte Fahrzeugauslastung, weil sie den direkten Effekt auf den Output zeigen.
- Durchsatz unter Peak-Last: Das System muss nicht nur den Normalbetrieb beherrschen, sondern auch Schichtwechsel, Produktwechsel, Rework-Spitzen oder priorisierte Lose. Ein AMHS mit guten Durchschnittswerten kann im Peak instabil werden, wenn Prioritätsregeln, Puffer und Fahrzeugverteilung nicht sauber ausgelegt sind.
- Verfügbarkeit und Wiederanlauf: Neben geplanter Verfügbarkeit zählt, wie gut sich Störungen isolieren lassen und wie schnell das System nach Ausfällen wieder stabil produziert. Die reine Nennverfügbarkeit sagt wenig aus, wenn Recovery-Prozesse lang sind oder einzelne Störungen große Zonen betreffen.
- Wirkung von Geschwindigkeit, Distanz und Priorisierungsregeln: In vielen Projekten prägen nicht Systemnamen, sondern konkrete Streckenlängen, Geschwindigkeitsprofile, Zonengrenzen und Dispatching-Regeln die reale Leistung. Deshalb können zwei formal ähnliche AMHS-Lösungen im Betrieb sehr unterschiedliche Ergebnisse liefern.
- Simulationen und digitale Modelle: Layoutvarianten, Fahrzeugzahlen, Stocker-Positionen, Dispatching-Regeln, Peak-Lasten und Erweiterungsszenarien sollten vorab simuliert werden. Gerade in komplexen Frontend-Linien lassen sich so Engpässe, Überdimensionierung oder spätere Umbauzwänge früh erkennen, bevor sie in der realen Fab teuer werden.
Welche Risiken, Kosten und Retrofit-Hürden Sie früh klären sollten
Die größten Hürden liegen meist nicht nur in der Anfangsinvestition, sondern in der Integration. Ein AMHS muss mit vorhandenen Anlagen, Steuerungen, Übergabepunkten und Betriebsabläufen zusammenspielen. Hinzu kommen Anforderungen an Servicefähigkeit, Ersatzteilversorgung, Zuverlässigkeit, Qualifizierungs- und Nachweisaufwand sowie die Frage, wie stark Sie sich langfristig an einen Hersteller oder eine bestimmte Plattform binden. Ein praxisnahes Beispiel liefert das Projekt Nearfield Instruments.
Brownfield-Projekte sind deshalb deutlich anspruchsvoller als Greenfield-Vorhaben. Begrenzter Bauraum, bestehende Medien- und Verkehrswege, laufende Produktion und bereits definierte Reinraumzonen erhöhen den Planungsdruck erheblich. Wirtschaftlich sollte ein AMHS nicht nur als CAPEX-Thema betrachtet werden, sondern im Verhältnis zu manueller Handhabung, Zykluszeit, Störungen, Umbauunterbrechungen und späterer Erweiterbarkeit. Ein scheinbar günstiger Einstieg kann teuer werden, wenn Reserven, Wartungszugänge oder Skalierungsmöglichkeiten fehlen.
Wie Sie die AMHS-Integration im Reinraumprojekt strukturiert vorbereiten
Je früher Transporttechnik, Reinraumplanung und Betriebsstrategie zusammengeführt werden, desto geringer ist das Risiko teurer Nacharbeiten. In der Praxis hat sich eine klare Reihenfolge bewährt.
- Materialfluss aufnehmen: Erfassen Sie Lots, Transporthäufigkeiten, Prioritätsklassen, Quell- und Zielbeziehungen, Peak-Lasten sowie Sonderfälle wie Rework, Wartung und Ausweichrouten. Ohne belastbares Lastprofil bleibt jede Systementscheidung zu grob.
- Routen- und Stockerkonzept definieren: Legen Sie fest, welche Transporte interbay, intrabay oder bereichsübergreifend laufen sollen, wo Puffer gebraucht werden und welche Übergabepunkte prozesslogisch sinnvoll sind. So vermeiden Sie lange Schleifen und lokale Stauzonen.
- Bauliche und lufttechnische Randbedingungen prüfen: Stimmen Sie Deckenführung, Tragstruktur, Wartungszugänge, Luftführung, ESD, Schwingungen, Reinraumzonen und die Temperaturstabilität für Wafer‑Metrologie früh mit dem Transportkonzept ab. Ausbaureserven sollten dabei bewusst mitgeplant werden, nicht erst im Nachgang.
- Physische und digitale Schnittstellen festlegen: Dazu gehören Anlagenübergaben, Sicherheitslogik, Kommunikationspfade, Freigaben, Zustandsmeldungen und Störungskonzepte. Gerade bei hochverdichteten 300-mm-Linien entscheidet diese Phase über die spätere Betriebsstabilität.
- Varianten simulieren und phasenweise planen: Testen Sie Layoutoptionen, Dispatching-Regeln, Peak-Lasten und Erweiterungsszenarien vor der Umsetzung. In Brownfield-Umgebungen ist zusätzlich ein belastbares Phasenkonzept nötig, um Umbauten mit möglichst wenig Einfluss auf die laufende Produktion durchzuführen.
- Reinraum- und Baukoordination sauber verankern: Unsere Projekte Halbleiterindustrie zeigen, dass der Mehrwert von Cleanroom Systems International B.V. an der Schnittstelle zwischen Reinraumarchitektur, Luftführung, sauberer Ausführung und Produktionskontinuität liegt. Gerade wenn ein externer AMHS-Lieferant eingebunden ist, muss diese Koordination früh und eindeutig organisiert sein.
Besonders wichtig sind diese frühe Abstimmung und der frühzeitige Kontakt zu CSI bei Brownfield-Upgrades, sehr dicht belegten 300-mm-Frontend-Linien, Multi-Building-Layouts und Projekten mit hohen Uptime-Anforderungen. Dort entscheidet nicht das einzelne Transportmodul über den Erfolg, sondern die saubere Integration in Gebäude, Reinraum und Betrieb.
Allgemeine Fragen
Ähnliche Artikel
Interlock-System im Reinraum
Ein Interlock verknüpft Zustän…
Materialtransfer in aseptischen Reinräumen
Beim Materialtransfer entstehe…
Luftstromvisualisierung im Reinraum
Luftstromvisualisierung macht…
